在现代化包装生产线中,可调瓶盖包装机搭配收缩膜耗材的自动热缩包装方案,正成为瓶盖、瓶胚、铝盖等小型散件产品的优选包装方式。该方案通过自动设备完成膜料输送、套膜、封切、热收缩等工序,实现从包装耗材到成品包装的一体化作业。
一、可调瓶盖包装机的核心特点
可调瓶盖包装机是一类针对不同直径瓶盖进行自适应调整的自动化包装设备。其“可调”特性主要体现在:
- 宽度与高度可调:通过丝杆或伺服调整机构,适应不同规格的瓶盖列数、堆叠层数。
- 适用耗材广泛:可兼容PE热收缩膜、PVC收缩膜、POF收缩膜等多种包装耗材。
- 封切精准:采用恒温封刀或脉冲封切,保证收缩膜封口牢固、切口平整。
这类设备广泛用于日化瓶盖、饮料瓶盖、药瓶铝盖、化妆品喷头盖等产品的二次收缩包装。
二、收缩膜耗材的关键指标
收缩膜是决定包装外观、密封性和成本的重要耗材。常见耗材及特点如下:
| 耗材类型 | 收缩温度 | 特点 | 适用场景 |
|----------|----------|------|----------|
| PE热收缩膜 | 140-180℃ | 韧性好、成本低、收缩率适中 | 重物、大件瓶盖堆叠 |
| PVC收缩膜 | 90-130℃ | 收缩率大、透明度高、易封口 | 小瓶盖、展示包装 |
| POF收缩膜 | 130-160℃ | 环保、高透明、高收缩、不脆裂 | 中高端多瓶罐装 |
选择收缩膜时,需要综合考虑瓶盖的材质、重量、包装速度、热缩机长度以及与可调包装机的匹配性。膜的厚度常用范围为0.015mm-0.06mm,过厚会导致热缩不彻底,过薄则容易破膜。
三、自动设备包装机与热缩机的协作流程
完整的自动热缩包装流程如下:
- 排列送料:瓶盖由振动盘或提升机整理排列输送到套膜工位。
- 自动套膜:可调瓶盖包装机根据瓶盖组尺寸送膜、制袋、套膜。
- 封切:封切刀切断收缩膜并封住膜口。
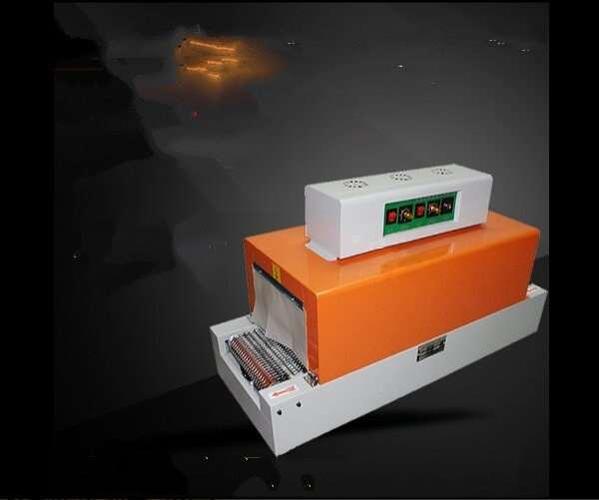
- 热收缩:产品经过热缩机(热收缩炉)通道,在热风循环或蒸汽加热下,收缩膜紧贴瓶盖表面。
- 冷却定型:出热缩机后自然冷却或风冷,使收缩膜快速定型。
- 输出收集:成品由输送带送往下一道工序或装袋装箱。
在自动化程度较高的生产线中,可调瓶盖包装机、热缩机、输送线、自动检测装置可实现联机控制,一人即可监控整线运行。
四、耗材与设备的匹配建议
为避免包装缺陷和停机故障,耗材与设备应重点匹配以下参数:
- 膜宽与包装物宽度匹配:膜宽过小会封不严,过大会造成折皱和包不满。
- 热缩机温度曲线与膜类型匹配:POF收缩膜需要分段控温,PVC收缩膜需防止过热焦化。
- 封切时间与膜厚度匹配:较厚的PE收缩膜需要更长的封切时间和更高的封刀温度。
- 传送速度匹配:包装速度快时,热缩机长度需相应加长或温度略提高。
同时应选用质量稳定的收缩膜耗材,关注厚度偏差、拉伸强度、热收缩率和雾度等指标。劣质膜容易堵膜、断膜或影响整体包装外观。
五、常见问题与解决思路
- 收缩后膜起皱、不平整:通常由热缩温度不均或输送速度过快造成。应优化热缩机风道和温度设定。
- 封口处破膜:可能是封切温度过高或膜材韧性不足,可更换膜材或降低封刀温度。
- 膜包不住产品:检查可调部分的宽度和层数设定,确认放膜量是否正确。
- 耗材频繁断膜:检查膜卷张力、导辊平行度与膜质量,必要时更换高抗撕裂耗材。
- 不同规格频繁切换费时:优先选购带有记忆功能的设备,并记录每种瓶盖对应的膜宽手轮读数及热缩机参数。
六、发展趋势
可调瓶盖包装机与热缩膜自动包装设备将朝以下方向发展:
- 更快速的规格切换,借助伺服控制与配方存储,换瓶盖种类从“半小时调机”缩短到“一键换型”;
- 更高的热缩效率,使用远红外或热风循环热缩机,节能;
- 在线检测配套,视觉系统检测断膜、缺盖和收缩成型效果;
- 更丰富的环保收缩膜耗材,如可回收POF及生物基收缩膜;
- 数据化和远程运维,自动包装机接入工业互联网平台进行状态监控。
可调瓶盖包装机、自动设备包装机、热缩机与对应的收缩膜耗材必须作为一个完整系统来选择和调试。只有让瓶盖装备、收缩炉加热条件和包装耗材三者准确匹配,才能兼顾产能与包装成品率,实现从“可调”到“可用”“好用”的智能化包装升级。